Plakalı Eşanjör Servisi: Kapsam, Süreç ve Hazırlık Rehberi
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
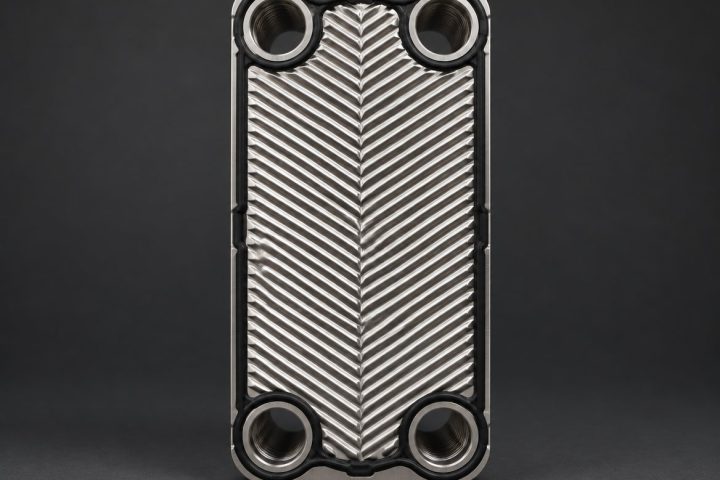
Sahada en sık duyduğumuz cümle şu: “Biz eşanjörü her yıl temizletiyoruz.” Bu iyi niyetli bir alışkanlık ama çoğu zaman ya gereğinden erken ya da çok geç. Aynı otelin iki ayrı contalı plakalı eşanjörü, biri sıcak kullanım suyunda biri kapalı devre ısıtmada çalışıyorsa, kirlenme hızları arasında beş-on kat fark olabilir. Takvime göre bakım, ikisine de aynı muameleyi yapar; sonuç, birinde boşa harcanan duruş, diğerinde kapasitesi düşmüş bir cihazla geçirilmiş bir kış olur.
Doğru yaklaşım, cihazın kendi verisini okumaktır. Plakalı eşanjör kirlendiğini üç yoldan haber verir: kanal kesiti daraldığı için basınç kaybı artar, plaka yüzeyinde yalıtkan bir film oluştuğu için ısı transfer katsayısı düşer, ve bu ikisini telafi etmeye çalışan kontrol sistemi vanayı giderek daha fazla açar. Bu üç sinyali düzenli kaydeden bir işletme, bakımı ne zaman yaptıracağını tahmin etmez; ölçer. Konunun kapasite tarafındaki ayrıntıları eşanjör verim düşüşü yazısında ayrıca ele alıyoruz.
Vefa Heat olarak 2014’ten bu yana yürüttüğümüz eşanjör teknik servis işlerinde, sökme-temizleme, conta değişimi ve plaka tamamlama işlemlerini sahada uyguluyoruz; conta ve plakayı ise stoktan tedarik ediyoruz. Aşağıdaki rehber, bu saha pratiğinin yazıya dökülmüş hâlidir.
Bir eşanjörün ne sıklıkla açılması gerektiği, cihazın markasından çok içinden geçen akışkana ve işletme koşullarına bağlıdır. Periyodu belirleyen temel değişkenler şunlardır:
Bakım kararını verecek verinin toplanması pahalı değildir: birincil ve ikincil devrenin giriş-çıkış sıcaklıkları, her iki taraftaki basınç farkı ve mümkünse debi. Haftada bir okunan bu beş-altı değer, yıllar içinde son derece güçlü bir trend oluşturur. Önemli olan, ölçümlerin karşılaştırılabilir koşullarda alınmasıdır: aynı debi, aynı giriş sıcaklığı, aynı yük. Farklı yüklerde alınmış iki ölçümü kıyaslamak yanıltır.
Pratikte kullandığımız eşik değerler şunlardır:
Basınç kaybı ile sıcaklık performansının birlikte bozulması klasik kirlenmeye işaret eder. Buna karşılık basınç kaybı artmadan kapasitenin düşmesi, çoğu zaman iç sızıntıyı veya hatalı conta yerleşimini akla getirir; bu ayrımı eşanjör sızdırıyor: teşhis ve çözüm yazısında ayrıntılandırdık.
Aşağıdaki tablo, sahada gördüğümüz tipik aralıkları özetliyor. Bu değerler başlangıç noktasıdır; ilk iki bakımdan sonra elinizdeki gerçek veriyle daraltılmalı veya genişletilmelidir.
| Uygulama | Tipik bakım periyodu | Kritik gösterge | Dikkat edilecek nokta |
|---|---|---|---|
| Sıcak kullanım suyu (şehir şebekesi) | 12-24 ay | Çıkış sıcaklığının hedefin altında kalması | Yüzey sıcaklığını 60 °C altında tutmak kireci belirgin biçimde yavaşlatır |
| Kapalı devre ısıtma / soğutma | 36-60 ay | Basınç kaybı artışı | Su şartlandırması iyiyse açmaya gerek kalmaz; tortu ve hava ayırıcı şart |
| Buhar – su | 12-18 ay | Kondens tarafında tıkanma, yaklaşım sıcaklığının açılması | Kondens kalitesi ve kondenstop durumu düzenli kontrol edilmeli |
| Endüstriyel proses (gıda, kimya) | 3-12 ay (CIP varsa daha uzun) | Basınç kaybı ve ürün çıkış sıcaklığı | Kimyasal, ürün temas uygunluğu ve conta malzemesiyle uyumlu olmalı |
| Deniz suyu / kuyu suyu | 6-12 ay | Basınç kaybı, biyolojik film, çukurcuk izleri | Titanyum plaka ve uygun conta tercih edilir; klorür sınırı belirleyicidir |
| Havuz suyu | 12-24 ay | Kapasite düşüşü, plaka yüzeyinde leke ve noktasal iz | Serbest klor ve pH dalgalanması plakayı hızla yorar |
| Jeotermal / kaplıca suyu | 2-8 ay | Basınç kaybının hızlı tırmanması | Silis ve kalsiyum çökelmesi ağırdır; asit tipi ve temas süresi kritiktir |
Tabloyu okurken şuna dikkat edin: aynı satırdaki iki tesisten biri alt banda, diğeri üst banda oturur. Belirleyici olan su analizi ve işletme disiplinidir. Marka bazlı bakım önerileri için üreticinin kendi servis aralığı tavsiyeleri de tamamlayıcı bir kaynaktır; ancak nihai kararı yine tesisin kendi ölçüm kaydı verir.
Bir plakalı eşanjör temizliği işi, plakaların yıkanmasından ibaret değildir; sıralamaya uyulmadığında iş bitişinde sızdıran bir cihazla kalırsınız. Uyguladığımız akış şu şekildedir:
Kimyasal, kirin cinsine göre seçilir; “her işe yarayan temizleyici” diye bir şey yoktur. Kireç ve karbonat için zayıf asit esaslı ürünler (sitrik, sülfamik, fosforik türevler) kullanılır. Yağ, protein ve organik film için alkali esaslı ürünler tercih edilir. Biyolojik film varsa önce alkali, sonra asidik aşama ve ara durulama uygulanır.
Dikkat edilecek sınırlar nettir. Hidroklorik asit, paslanmaz plakada asla kullanılmaz; klorür iyonu 316 kalite plakayı çok kısa sürede noktasal korozyona sürükler. Titanyum plakada da floridli bileşiklerden uzak durulur. Conta tarafında ise malzeme belirleyicidir: NBR yağ ve hidrokarbona toleranslı ama sıcak su ve buharda sınırlıdır, EPDM sıcak su ve buharda iyi performans verir fakat mineral yağla temas ettirilmez, Viton (FKM) yüksek sıcaklık ve agresif kimyasala dayanır. Bu nedenle kimyasalın konsantrasyonu, sıcaklığı ve temas süresi her zaman conta malzemesine göre sınırlandırılır. Seçim mantığını conta malzemesi seçimi yazısında detaylandırdık.
Gıda ve içecek tesislerinde temizlik zaten üretim rutininin parçasıdır; yerinde kimyasal temizlik uygulamasının nasıl kurgulandığını ayrı bir yazıda anlatıyoruz. Genel kural: kimyasal temizlikten sonra yapılan durulamanın yeterliliği pH ölçümüyle doğrulanmadan cihaz devreye alınmaz.
Her sökme işlemi conta değişimi gerektirmez, ama her sökme işlemi conta muayenesi gerektirir. Conta değişimi kararını şu bulgular verir:
Uygulama ayrıntıları için eşanjör conta değişimi yazısına bakabilir, ihtiyacınız olan tipi eşanjör contası sayfasından inceleyebilirsiniz. Contayı stoktan tedarik ediyor, değişimi sahada biz uyguluyoruz.
Plaka değişimi ise daha seyrek ama daha kritiktir. Plakanın yenilenmesi gereken durumlar: ışığa tutulduğunda iğne deliği görülmesi, çukurcuk korozyonu izleri, contanın oturduğu kanalda aşınma veya deformasyon, taşıma sırasında oluşmuş ezilme, ve ilk-son plakada görülen erozyon. Tek bir delinmiş plaka iki devrenin birbirine karışmasına yol açar; bu yüzden şüpheli plaka tamir edilmez, değiştirilir. Eksik veya hasarlı plakaları eşanjör plakası stoğumuzdan tamamlıyoruz; muadil parça bulunabilirliği konusunda yedek plaka ve conta tedariki yazısı yol gösterici olacaktır.
Servis sonrası sızdırma şikâyetlerinin büyük bölümü, cihazın kendisinden değil uygulamadan kaynaklanır. En sık karşılaştıklarımız:
Planlama tarafında iki başlık önemlidir. Birincisi duruş takvimi: ısıtma eşanjörleri için ilkbahar-yaz, soğutma grupları için kış sonu, proses tesisleri için yıllık genel bakım penceresi doğru zamandır. Sezon ortasında zorunlu duruşa düşmek, hem maliyeti hem riski büyütür. İkincisi yedek parçanın önceden temini: cihaz açıldıktan sonra conta ısmarlamak, tesisi günlerce bekletir. Servisten önce cihaz etiketindeki model, plaka sayısı ve conta tipi netleştirilir, gerekli parça hazır bulundurulur.
Son olarak bakım kaydı. Her servis sonrası tutulan basit bir tablo — tarih, ölçülen basınç farkı, sıcaklıklar, A ölçüsü, değişen parça, kullanılan kimyasal — üçüncü bakımda periyodunuzu tahmin olmaktan çıkarır. Kritik hatlarda bir takım yedek conta ve birkaç yedek plakayı stokta tutmak da duruş süresini belirgin biçimde kısaltır. Tesisinizin verisiyle periyot belirlemek veya saha servisi planlamak için iletişim sayfasından bize ulaşabilirsiniz; fiyat plaka sayısı, conta tipi ve malzemeye göre değiştiğinden teklif cihaz bilgileriyle birlikte hazırlanır.
Tek bir doğru cevap yoktur; uygulamaya göre 3 ay ile 5 yıl arasında değişir. Kapalı devre ısıtmada 36-60 ay, sıcak kullanım suyunda 12-24 ay, jeotermal ve deniz suyu hatlarında birkaç ay tipiktir. Doğru periyot, aynı yükte ölçülen basınç farkı ve çıkış sıcaklığı trendinden çıkarılır.
En güvenilir gösterge, aynı debide ölçülen basınç kaybının devreye alma değerine göre %30 üzerine çıkmasıdır. Buna ek olarak hedef çıkış sıcaklığının 2-3 °C altında kalması, yaklaşım sıcaklığının açılması ve oransal vananın aynı yükte daha açık kalması da erken uyarı sinyalleridir.
Plaka sayısına, kirlilik derecesine ve conta değişip değişmeyeceğine bağlıdır. Orta boy bir cihazda yalnız temizlik tek günde tamamlanabilirken, tüm contaların yenilendiği bir paket birkaç günü bulabilir. Yapıştırmalı contalarda kuruma süresi de plana eklenmelidir.
Hayır. Klipsli contalar elastikiyetini koruyorsa, çatlak ve kalıcı ezilme yoksa tekrar kullanılabilir. Ancak yapıştırmalı contalar söküm sırasında genellikle zarar gördüğü için pratikte yenilenir. Karar, sökümden sonra plaka plaka yapılan muayeneyle verilir.
Kireç için zayıf asit esaslı (sitrik, sülfamik, fosforik türevi) ürünler, yağ ve organik kirlilik için alkali ürünler kullanılır. Hidroklorik asit paslanmaz plakalarda kesinlikle kullanılmaz. Kimyasalın konsantrasyonu, sıcaklığı ve temas süresi conta malzemesine göre sınırlandırılır ve işlem sonrası nötralizasyonla durulama yapılır.
Hasarlı plaka tamir edilmez, değiştirilir; çünkü iğne deliği bile iki devrenin karışmasına yol açar. Plaka ve contayı stoktan tedarik edip sahada uyguluyoruz. Bu yüzden servis öncesinde cihaz etiketindeki model ve plaka sayısının bildirilmesi, duruş süresini kısaltan en pratik adımdır.
Yazıda anlatılan çözümlerin ürün ve hizmet sayfaları.
Aynı konuyu başka açılardan ele alan yazılar.
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Borulu eşanjör çeşitleri: TEMA kodları, sabit aynalı, U borulu, yüzer kafalı, çift borulu ve serpantin tiplerini genleşme ve…
Lehimli eşanjör temizliği: kireç ve tıkanma belirtileri, bakır lehime uygun kimyasal seçimi, adım adım CIP ve ters yıkama.…