Plakalı Eşanjör Servisi: Kapsam, Süreç ve Hazırlık Rehberi
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Not: Bu rehber merkezi ısıtma, sıcak kullanım suyu ve endüstriyel tesislerdeki plakalı eşanjörler içindir. Vefa Heat kombi bakımı, kombi eşanjörü temizliği veya kombi yedek parça hizmeti vermez.
Özet: Plakalı eşanjör temizliği takvime göre değil, cihazın performans verilerine göre planlanmalıdır. Basınç farkının artması, çıkış sıcaklığının düşmesi, yaklaşım sıcaklığının açılması ve pompa akımı ile debideki sapma, temizlik zamanının geldiğini gösteren dört temel işarettir. Kirlilik tipi hafifse yerinde kimyasal temizlik (CIP) yeterli olabilir; sert kireç tabakası, biyofilm veya tortu birikiminde plakalı eşanjörün sökülerek mekanik temizlenmesi, contaların değerlendirilmesi ve katalog sıkma ölçüsüne göre yeniden montajı gerekir.
Kapsam: Bu rehber; fabrika, otel, hastane, site ısı merkezi ve proses hatlarında çalışan contalı plakalı eşanjörler içindir. Ev tipi ısıtma cihazlarının içindeki küçük eşanjörleri kapsamaz.
Tesislerde en sık karşılaşılan yaklaşım şudur: “Her yıl bir kez eşanjörü temizletiyoruz.” Bu cümle kulağa disiplinli gelse de aslında iki riski birden taşır. Birincisi, hâlâ temiz çalışan bir cihazı gereksiz yere sökmek; contaları yormak, plakalara ek mekanik yük bindirmek ve üretimi boşuna durdurmak demektir. İkincisi ve daha pahalısı, kirlenme hızının arttığı bir dönemde takvimdeki tarihi beklemek; yani eşanjörün aylarca düşük verimle, yüksek pompa enerjisiyle ve artan sıcaklık farkıyla çalışmasına göz yummaktır.
Doğru yaklaşım, temizliği bir bakım maddesi değil bir performans kararı olarak görmektir. Cihazın devreye alındığı ilk gün kaydedilen referans değerler elinizdeyse, temizlik zamanını tahmin etmek zorunda kalmazsınız; ölçersiniz. Bu yazıda plakalı eşanjör temizliğinin ne zaman gerektiğini, hangi kirlilik tipinin hangi yöntemi zorunlu kıldığını, sökerek temizliğin adım sırasını ve sahada en sık yapılan hataları teknik ama uygulanabilir bir dille ele alıyoruz.
Plakalı eşanjör kirlendiğini yavaş yavaş, ama ölçülebilir biçimde belli eder. İzlenmesi gereken dört gösterge şunlardır:
Basınç farkı artışı en erken ve en güvenilir sinyaldir. Plakalar arasındaki kanal kesiti kireç, tortu veya biyofilmle daraldıkça aynı debiyi geçirmek için daha fazla basınç gerekir. Temiz hâldeki ΔP değerine göre yüzde 30-50 bandında kalıcı bir artış görüyorsanız, kirlenme artık ihmal edilebilir seviyenin üstündedir. Tek seferlik ölçüm yanıltıcı olabilir; aynı debide, aynı sıcaklık şartlarında alınan ölçümleri karşılaştırın.
Çıkış sıcaklığının düşmesi (ısıtma devresinde) veya yükselmesi (soğutma devresinde) işletmenin fark ettiği ilk şikâyettir, ancak aslında geç kalmış bir sinyaldir. Bu noktaya gelindiğinde plakalar üzerinde ölçülebilir kalınlıkta bir yalıtım tabakası oluşmuş demektir; çünkü kireç tabakasının ısı iletim katsayısı paslanmaz çeliğin çok altındadır ve milimetrenin onda biri mertebesindeki bir birikim bile transferi ciddi biçimde düşürür.
Yaklaşım sıcaklığının açılması, yani sıcak taraf çıkışı ile soğuk taraf girişi arasındaki farkın büyümesi, kirlenmeyi debi değişimlerinden bağımsız olarak gösterdiği için mühendislik açısından en anlamlı göstergedir. Bu konuyu ayrıntılı ele aldığımız yaklaşım sıcaklığı yazısında hesap mantığını ve kabul edilebilir bant aralıklarını bulabilirsiniz. Performans kaybının nedenlerini bütüncül olarak değerlendirmek isterseniz eşanjörde verim düşüşü yazımız kirlenme dışındaki olasılıkları da kapsıyor.
Pompa akımı ve debi değişimi ise enerji faturasına doğrudan yansıyan göstergedir. Sabit devirli pompalarda kanal daralması debiyi düşürür; frekans konvertörlü sistemlerde ise pompa aynı debiyi tutmak için devri yükseltir ve akım çeker. Otomasyon üzerinden pompa akımını trend olarak izleyen tesisler, kirlenmeyi çoğu zaman sıcaklık şikâyeti gelmeden haftalar önce fark eder.
Bu dört göstergenin tamamı tek bir şarta bağlıdır: temiz hâldeki referans değerlerin devreye alma sırasında kaydedilmiş olması. Devreye alma günü tasarım debisinde ölçülen ΔP, dört nokta sıcaklığı (iki giriş, iki çıkış) ve pompa akımı yazılı değilse, sonraki hiçbir ölçüm size “ne kadar kirlendi” sorusunun cevabını veremez. Yeni kurulan her sistemde bu değerlerin devreye alma formuna işlenmesini, mevcut sistemlerde ise ilk temizlikten hemen sonra referans setinin oluşturulmasını öneriyoruz.
“Eşanjör temizliği” tek bir işlem değildir. Plakaların üzerindeki birikintinin kimyasal karakteri, hangi yöntemin işe yarayacağını belirler. Yanlış teşhis, hem zaman hem malzeme kaybıdır.
Sert su kullanılan ısıtma devrelerinde, kullanım suyu eşanjörlerinde ve buhar-su uygulamalarında en sık görülen kirliliktir. Yüzey sıcaklığı yükseldikçe çökelme hızlanır; bu yüzden sıcak taraf plakalarında daha kalın tabaka oluşur. Beyazımsı, sert, kazımaya direnen bir katman olarak görülür. Eşanjör kireç temizliği için uygun yaklaşım inhibitörlü organik asit esaslı temizleyicilerle yapılan kimyasal çözündürmedir; inhibitör, asidin paslanmaz çelik yüzeye ve contaya saldırmasını sınırlandırır. Kullanılacak ürünün konsantrasyonu, sıcaklığı ve temas süresi mutlaka kimyasal üreticisinin teknik dokümanına göre belirlenmeli; işlem sırasında eldiven, yüz siperi ve uygun tulum gibi kişisel koruyucu donanım (KKD) eksiksiz kullanılmalıdır.
Açık devre soğutma kuleleri, kuyu suyu ve deniz suyu hatlarında karşılaşılır. Kaygan, jelimsi ve çoğunlukla kokulu bir tabakadır. Asit bu tabakaya karşı etkisizdir; alkali bazlı temizleyiciler ve gerektiğinde uyumluluğu doğrulanmış biyosit uygulaması gerekir. Biyofilm mekanik olarak da kolay kalkar, bu nedenle ağır vakalarda sökerek yıkama daha hızlı sonuç verir. Biyofilmin altında lokal korozyon başlayabildiği için, temizlik sonrası plakaların dikkatle incelenmesi önemlidir.
Kum, kaynak curufu, montaj kalıntısı, korozyon partikülü ve şantiye kaynaklı tortu; özellikle dar kanallı plakalarda giriş bölgesinde birikir. Kimyasal temizlik bu tip kirliliği çözmez, yalnızca bir kısmını sürükler. Çözüm mekanik yıkamadır. Kalıcı çözüm ise devrede filtrasyon ve hava ve tortu ayırıcı separatör kullanımıdır.
Kompresör yağı kaçağı, proses yağı ve montaj yağları plaka yüzeyinde ince ama çok etkili bir yalıtkan film oluşturur. Bu filme karşı alkali bazlı, yağ çözücü nitelikte temizleyiciler kullanılır. Asit kullanmak sonuç vermez. Yağ kaynağı tespit edilmeden yapılan temizlik kısa sürede tekrarlanmak zorunda kalır.
Kapalı devrelerde oksijen kontrolünün yetersiz kalması sonucu oluşan demir oksit birikintileri koyu kahve-siyah renkli tabakalar hâlinde görülür. Bunlar genellikle asidik temizlikle çözülür, ancak asıl mesele nedenin ortadan kaldırılmasıdır: sistemdeki hava girişi, eksik genleşme kontrolü veya su şartlandırma eksikliği giderilmezse temizlik geçici kalır. Korozyon ürünleri plakada delinme riskine de işaret edebileceğinden, bu tip kirlilikte sızıntı kontrolü ihmal edilmemelidir; belirti varsa eşanjör sızdırıyor yazımızdaki teşhis adımlarını izleyin.
| Kirlilik tipi | Etkili yöntem | Sökme gerekir mi? |
|---|---|---|
| Kireç / kalsiyum karbonat | İnhibitörlü organik asit ile CIP | İnce tabakada hayır, sert tabakada evet |
| Biyofilm ve yosun | Alkali temizleyici + mekanik yıkama | Genellikle evet |
| Askıda katı madde | Basınçlı su ile mekanik yıkama | Evet |
| Yağ ve organik film | Alkali / yağ çözücü temizleyici | Hafif vakada hayır |
| Korozyon ürünleri | Asidik temizlik + kök neden giderme | Kontrol amaçlı evet |
Eşanjör kimyasal temizlik uygulaması, cihaz yerinden sökülmeden bir CIP ünitesi (tank, sirkülasyon pompası, hortumlar ve gerektiğinde ısıtıcı) bağlanarak yapılır. Eşanjörün giriş-çıkış vanaları kapatılır, devre izole edilir, kimyasal çözelti tanktan pompalanarak plaka kanalları içinde döndürülür.
Sirkülasyonun normal akış yönünün tersine yapılması önemlidir. Kirlilik giriş bölgesinde yoğunlaştığı için ters yönde akış, birikintiyi sıkıştırmak yerine söker ve tanka taşır. Çözelti sıcaklığı genellikle ılık aralıkta tutulur; sıcaklık çözünme hızını artırır ancak conta malzemesinin sıcaklık limiti ve kimyasal üreticisinin belirttiği üst sınır asla aşılmamalıdır. Süre, kirlilik kalınlığına göre birkaç saat mertebesindedir; tanktaki çözeltinin pH veya iletkenlik değeri sabitlendiğinde reaksiyon büyük ölçüde tamamlanmış demektir.
İşlemin en kritik aşaması sondadır: nötralizasyon ve durulama. Asidik uygulamadan sonra uygun bir nötralizan ile pH nötr seviyeye getirilir, ardından temiz suyla, çıkış suyunun pH ve iletkenlik değeri şebeke suyuna yaklaşana kadar durulanır. Bu adım eksik kalırsa plaka yüzeyinde ve conta oluklarında kalan kimyasal, sistem çalışırken korozyonu başlatır.
CIP; ince kireç tabakası, yağ filmi ve hafif biyofilm gibi çözünebilir kirliliklerde, cihazı sökmenin üretimi durduracağı durumlarda ve iki büyük bakım arasında ara önlem olarak yeterlidir. Ancak sert kabuk, kanal tıkanıklığı ve katı tortu varsa kimyasal tek başına sonuç vermez.
Sökerek temizlik; ΔP artışı CIP sonrası geri dönmediğinde, kanal tıkanıklığı şüphesi olduğunda, plaka çatlağı veya sızıntı belirtisi bulunduğunda, contaların ömrünü doldurduğu tahmin edildiğinde ve cihaz uzun süredir hiç açılmamışsa zorunlu hâle gelir. Contalı plakalı eşanjör tasarımının en büyük avantajı da budur: cihaz tamamen açılabilir, her plaka tek tek görülebilir ve gerekirse değiştirilebilir.
Sökme öncesi plakaların numaralandırılması hayati önem taşır. Plaka paketi, akış yönünü belirleyen dönüşümlü dizilimden oluşur; sıra veya yön karışırsa cihaz montaj sonrası ya sızdırır ya da hiç ısı transfer etmez. Plakalar sökülmeden önce paketin yan yüzeyine boydan boya çapraz bir işaret çizilmesi ve her plakanın sırasıyla numaralandırılması standart uygulamadır.
Yıkamada basınçlı su ve yumuşak fırça kullanılır; inatçı bölgeler için plaka malzemesiyle uyumlu temizleyici uygulanıp bekletilir. Tel fırça, spatula, zımpara ve metal kazıyıcı kesinlikle kullanılmaz. Paslanmaz çelik plakanın yüzeyindeki pasif oksit tabakası çizildiğinde korozyon oradan başlar ve temizlik, cihazın ömrünü kısaltan bir işleme dönüşür. Aynı şekilde plakalar birbirine sürtülerek yıkanmamalı, düz bir zeminde tek tek işlenmelidir.
Temizlik bir sonuçtur; asıl kazanç kirlenme hızını düşürmektedir. Dört müdahale alanı öne çıkar.
Su şartlandırma. Kapalı devrelerde sertlik, pH, iletkenlik ve oksijen kontrolü düzenli yapılmalı; dolum suyu ham şebeke suyu olarak bırakılmamalıdır. Kullanım suyu tarafında yumuşatma veya uygun şartlandırma, kireç birikiminin hızını belirgin biçimde düşürür. Devreye eklenen su miktarının izlenmesi de önemlidir: sürekli takviye, hem kaçak hem de sürekli yeni sertlik girişi anlamına gelir.
Hava ve tortu ayırma. Sistemdeki serbest hava mikro kabarcıklar hâlinde dolaşarak korozyonu besler; katı partiküller ise plaka kanallarında birikir. Devre üzerine yerleştirilen bir separatör, her iki sorunu da eşanjöre ulaşmadan çözer. Bu ürünleri Sancaktepe’deki tesisimizde imal ediyor, proje debisine göre boyutlandırıyoruz.
Filtrasyon. Eşanjör girişine, plaka kanal aralığına uygun gözenek boyutunda bir filtre konulması en düşük maliyetli korumadır. Şantiye dönemi kalıntıları çoğunlukla ilk aylarda gelir; devreye alma filtresinin ilk sezon boyunca düzenli kontrol edilmesi önerilir.
Doğru kirlenme payı ile boyutlandırma. Eşanjör seçiminde kullanılan kirlenme faktörü gereğinden küçük alınırsa, cihaz temizken bile marjsız çalışır ve ilk kirlenmede performans düşer. Uygulamanın su kalitesine uygun kirlenme payı ile seçilmiş bir cihaz, temizlikler arasında çok daha uzun süre hedef değerleri tutar.
Sabit bir süre yoktur. Karar, referans değerlere göre verilir: aynı debide ölçülen basınç farkı temiz hâline göre kalıcı olarak yüzde 30-50 arttığında veya yaklaşım sıcaklığı tasarım değerinden belirgin biçimde açıldığında temizlik zamanı gelmiştir. Pratikte iyi şartlandırılmış kapalı devrelerde aralık uzun, açık devre soğutma ve sert kullanım suyu uygulamalarında belirgin biçimde kısadır.
Kirlilik çözünebilir nitelikteyse (ince kireç, yağ filmi, hafif biyofilm) CIP çoğu zaman yeterlidir ve üretimi durdurmadan uygulanabilir. Ancak sert kabuk, katı tortu, kanal tıkanıklığı veya sızıntı şüphesi varsa sökerek temizlik gerekir. Uygulamada sık kullanılan yöntem, CIP sonrası basınç farkının temiz referansa dönüp dönmediğine bakmaktır; dönmüyorsa cihaz açılmalıdır.
Mutlaka değil, ancak her sökme işleminde tek tek değerlendirilmelidir. Sertleşmiş, çatlamış, kalıcı ezilme izi taşıyan veya yapıştığı yerden kalkmış contalar değiştirilir. Uzun süre çalışmış cihazlarda tüm setin yenilenmesi genellikle daha ekonomiktir, çünkü tek bir yorgun conta cihazın tekrar açılmasına neden olur. Vefa Heat olarak conta ve plakayı imal etmiyor, tedarik ediyoruz: orijinal ölçüye uygun eşanjör contası ve gerektiğinde eşanjör plakası temin ediyor, montajını sahada yapıyoruz.
Titanyum ve 304 kalite paslanmaz plakalarda klor içeren temizleyicilerden kaçınılmalıdır; klorür bu malzemelerde korozyon riskini ciddi biçimde artırır. Genel kural olarak temizleyici seçiminde plaka malzemesi, conta malzemesi ve kimyasal üreticisinin uyumluluk verileri birlikte değerlendirilir. Emin olunmayan durumda cihaz üreticisinin veya kimyasal tedarikçisinin teknik dokümanına başvurulmalı, işlem KKD kullanılarak yapılmalıdır.
Yerinde kimyasal temizlik, hazırlık ve durulama dahil genellikle bir iş günü içinde tamamlanır. Sökerek temizlik ise plaka sayısına, kirlilik durumuna ve conta değişimi gerekip gerekmediğine bağlıdır. Conta değişimi varsa yapıştırıcının kürlenme süresi devreye girer ve iş çoğunlukla birden fazla güne yayılır. Bu nedenle planlı duruş takvimi, kürlenme süresi hesaba katılarak kurulmalıdır.
Evet, ancak yalnızca kimyasal yolla. Lehimli eşanjör tipinde plakalar birbirine lehimlenmiş olduğu için cihaz sökülemez; temizlik bir CIP ünitesiyle, uygun kimyasal ve ters yönde sirkülasyonla yapılır. Bu tip cihazlarda kimyasal seçimi daha da kritiktir, çünkü lehim malzemesi (genellikle bakır veya nikel esaslı) bazı kimyasallara plakadan daha duyarlıdır. Kanal kesitleri dar olduğundan lehimli tiplerde giriş filtresi neredeyse zorunludur.
Vefa Heat / Vefa Mekanik, 2014’ten bu yana İstanbul Sancaktepe’deki tesisinde eşanjör, separatör, denge kabı, tank ve basınçlı kap imalatı yapmakta; bunun yanında marka farkı gözetmeksizin saha servisi vermektedir. Sökme, plaka temizliği, conta değişimi, yeniden montaj ve sızdırmazlık testi bu kapsamdadır. Alfa Laval, GEA, Sondex, Tranter, APV ve SWEP gibi markaların yetkili servisi değiliz; bu markaların cihazlarına muadil parça temin ediyor ve servis hizmeti veriyoruz.
Cihazınızın basınç farkı yükseldiyse, çıkış sıcaklığı hedefi tutmuyorsa veya uzun süredir hiç açılmadıysa, yerinde inceleme ile başlamak en doğrusudur. Teknik servis ve bakım ekibimiz ölçüm değerlerinizi değerlendirip yöntem önerisi sunar; marka, model ve plaka sayısı bilgisiyle birlikte servis talebi oluşturabilirsiniz.
Yazıda anlatılan çözümlerin ürün ve hizmet sayfaları.
Aynı konuyu başka açılardan ele alan yazılar.
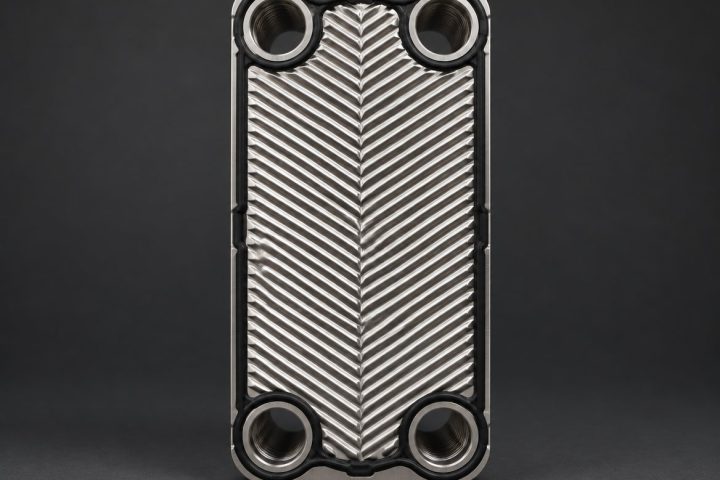
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Borulu eşanjör çeşitleri: TEMA kodları, sabit aynalı, U borulu, yüzer kafalı, çift borulu ve serpantin tiplerini genleşme ve…
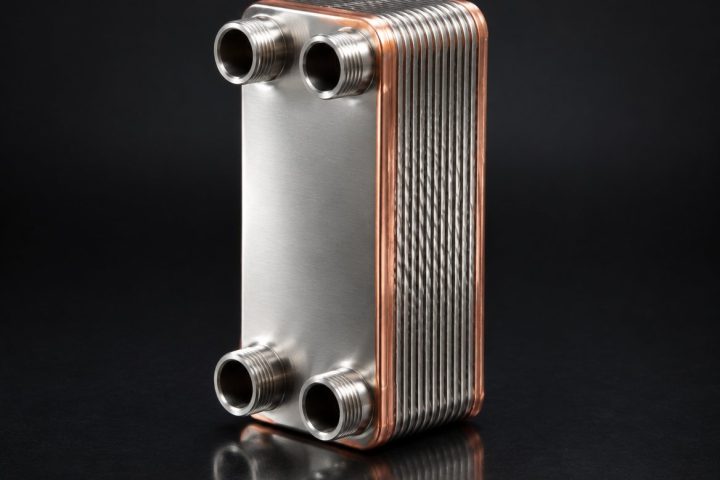
Lehimli eşanjör temizliği: kireç ve tıkanma belirtileri, bakır lehime uygun kimyasal seçimi, adım adım CIP ve ters yıkama.…