Plakalı Eşanjör Servisi: Kapsam, Süreç ve Hazırlık Rehberi
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Borulu eşanjör fiyatları, sabit bir katalog değeri değil; ısı transfer yüzeyi, gövde çapı, boru ve gövde malzemesi, tasarım basıncı, TEMA tipi ve istenen test-belgelendirme kapsamına göre projeye özel oluşan bir maliyettir. Doğru fiyat, doğru proses verisiyle yapılan ısıl ve mekanik tasarımdan sonra ortaya çıkar. Sancaktepe tesisimizde imal ettiğimiz borulu eşanjör tiplerinin tamamı bu mantıkla fiyatlandırılır.
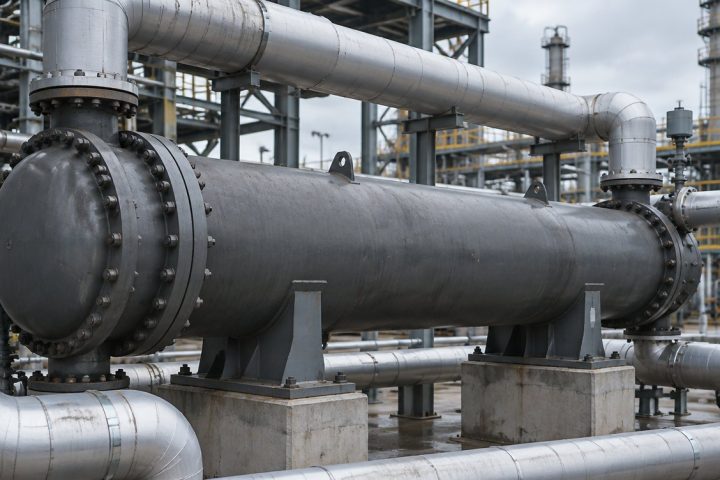
Bir borulu ısı eşanjörü (shell and tube), gövde içine yerleştirilmiş boru demetinden oluşur: bir akışkan boruların içinden, diğeri gövde tarafında şaşırtma levhaları (baffle) arasından geçer. Yapı basit görünse de her kalem ayrı bir mühendislik kararıdır ve her karar maliyete yansır. Bu yazıda kesin rakam vermiyoruz; bunun yerine hangi değişkenin maliyeti hangi yönde ve ne şiddette oynattığını anlatıyoruz. Tipin temel çalışma prensibi için borulu eşanjör nedir yazısına göz atabilirsiniz.
Borulu bir cihazın maliyeti pratikte on başlıkta toplanır. Bir kısmı yaklaşık doğrusal (boru sayısı, boru boyu), bir kısmı basamaklı (basınç sınıfı, malzeme değişimi) etki eder. Aşağıdaki tablo her değişkenin yönünü ve karar notunu özetliyor.
| Değişken | Maliyete etkisi | Karar notu |
|---|---|---|
| Isı transfer yüzeyi (m²) | Maliyetin gövdesi; yüzey arttıkça boru sayısı veya boyu artar | Yük ve sıcaklık programı doğrulanmadan yüzey belirlenmez |
| Boru sayısı, çapı ve boyu | Yaklaşık doğrusal; boru ve delik işçiliği adetle büyür | Uzun boru, aynı yüzeyde daha küçük gövde demektir |
| Gövde çapı | Basamaklı; çap büyüdükçe et kalınlığı, ayna ve flanş ağırlığı artar | Standart boru-gövde çapları özel haddelenmiş gövdeden avantajlıdır |
| Boru ve gövde malzemesi | Çok yüksek; karbon çelikten titanyuma geçiş maliyeti katlar | Malzemeyi akışkanın kimyası seçer, bütçe değil |
| Tasarım basıncı ve sıcaklığı | Basamaklı; et kalınlığı, ayna kalınlığı ve flanş sınıfı değişir | Gerçek tasarım değerini verin, “emniyet için” şişirmeyin |
| TEMA tipi | Sabit aynalı en ekonomik, U borulu orta, yüzer kafa en yüksek | Sıcaklık farkı ve temizlik ihtiyacı tipi belirler |
| Geçiş sayısı | Orta; kanal kapağı bölmeleri ve conta detayı ekler | Boru içi hızı 1–2 m/s bandına taşımak için kullanılır |
| Bağlantılar (flanş, nozul, standart) | Orta; yüksek basınç sınıfı ve özel standart flanş maliyet ekler | Mevcut tesisatla uyumlu DN/PN değerini baştan verin |
| Test ve belgelendirme | Orta-yüksek; NDT kapsamı, sertifika ve bağımsız muayene ek kalemdir | Gereksinimi teklif aşamasında netleştirin |
| İzolasyon, ayak, boya ve aksesuar | Düşük-orta; sahaya göre değişir | Montaj yönü (yatay/dikey) ayak tasarımını belirler |
İki teklif arasındaki açıklanamayan farkların çoğu bu satırlardan birinin farklı varsayılmasından gelir: biri 10 bar, diğeri 16 bar; biri karbon çelik gövde, diğeri paslanmaz; biri sabit aynalı, diğeri U borulu tasarlamıştır.
Borulu eşanjörün maliyetini en çok taşıyan kalem ısı transfer yüzeyidir. Yüzey, boru sayısı × boru dış çevresi × etkin boru boyu ile hesaplanır. Yaygın boru dış çapları 15,88 mm (5/8″), 19,05 mm (3/4″) ve 25,4 mm (1″)’dir; boru boyu genellikle 2–6 m aralığında seçilir. 19,05 mm çaplı 6 m’lik tek bir boru yaklaşık 0,36 m² yüzey verir. Yani 20 m² yüzey için kabaca 55–60 boru gerekir.
Aynı yüzeyi iki farklı geometriyle elde edebilirsiniz: kısa ve çok borulu (geniş gövde) ya da uzun ve az borulu (dar gövde). Genel kural, uzun ve dar gövdenin daha ekonomik olduğudur; çünkü gövde çapı büyüdükçe ayna (tube sheet) kalınlığı, flanş ağırlığı ve gövde et kalınlığı birlikte artar. Buna karşılık uzun cihaz, montaj yerinde boru demetini çekmek için cihaz boyu kadar boşluk ister; bu sınır varsa daha kısa ama geniş gövde zorunlu hale gelir.
Boru adımı (pitch) ve dizilim de etkilidir. Üçgen dizilim aynı gövdeye daha fazla boru sığdırır ve ekonomiktir; ancak gövde tarafı mekanik temizlenemez. Kare dizilim, boru arası koridorlar sayesinde gövde tarafının fırçayla temizlenmesine izin verir ama aynı yüzey için gövde bir miktar büyür. Kirli akışkan gövde tarafındaysa kare dizilim çoğu zaman tek doğru seçimdir.
Malzeme, borulu eşanjörde fiyatı en sert oynatan kalemdir ve seçimi akışkanın kimyasına bağlıdır. Boru ve gövde malzemesi birbirinden bağımsız seçilebilir; korozif akışkanı boru tarafına almak, pahalı malzemeyi yalnızca boru demetinde kullanıp gövdeyi karbon çelik bırakmayı mümkün kılar. Bu, toplam maliyeti düşürmenin en etkili yollarından biridir.
Burada ucuz malzeme, maliyeti ertelemez; büyütür. Klorürün delik korozyonu (pitting) açtığı bir devrede yanlış seçilmiş paslanmaz boru demeti birkaç sezonda delinir ve demetin tamamı yenilenir. Malzeme sınırlarını çalışma sıcaklığı ve klorür seviyesiyle birlikte değerlendirmek için mühendislik ve danışmanlık desteği veriyoruz.
TEMA standardı borulu eşanjörleri ön kanal, gövde ve arka uç tipine göre üç harfle tanımlar (örneğin BEM, AES, BEU). Fiyat açısından belirleyici olan, boru demetinin sökülebilir olup olmadığı ve ısıl genleşmenin nasıl karşılandığıdır.
Tiplerin şematik farklarını ve uygulama örneklerini borulu eşanjör çeşitleri yazısında ayrıntılı anlattık.
Geçiş sayısı (1, 2, 4 veya 6 geçiş), boru içi akışkanın demet boyunca kaç kez yol aldığını belirler. Geçiş sayısı artınca boru içi hız ve ısı transfer katsayısı yükselir, dolayısıyla gereken yüzey azalabilir; ancak kanal kapağına bölme levhaları, ek contalar ve daha karmaşık kaynak detayı eklenir, basınç kaybı da artar. Amaç, boru içi hızı sudaki kirlenmeyi yavaşlatan 1–2 m/s bandına taşımaktır.
Tasarım basıncı ve et kalınlığı basamaklı etki eder. Gövde et kalınlığı, ince cidarlı silindir için t = P × D / (2 × S × E − 1,2 × P) mantığıyla (P: tasarım basıncı, D: iç çap, S: izin verilen gerilme, E: kaynak verimi) hesaplanır ve üzerine korozyon payı eklenir. Basınç 10 bar’dan 25 bar’a çıktığında gövde kalınlığı, ayna kalınlığı ve flanş sınıfı (PN16’dan PN40’a) birlikte değişir. Bu yüzden emniyet ventili ayarını değil, sistemin gerçek tasarım basıncını ve sıcaklığını verin. Buhar tarafı olan cihazlarda doymuş buhar basıncıyla sıcaklık birbirine bağlıdır; ayrıntıları buhar-su eşanjörü yazısında bulabilirsiniz.
Fiyatın omurgası yüzey alanı olduğu için hesabın mantığını bilmek, teklifleri değerlendirmeyi kolaylaştırır. Aşağıdaki rakamlar yalnızca mühendislik örneğidir; gerçek seçim akışkan özellikleri, kirlilik faktörü ve basınç kaybı sınırıyla yapılır.
Veri: Sıcak taraf (gövde) proses suyu 95 °C’den 75 °C’ye, soğuk taraf (boru) devre suyu 40 °C’den 70 °C’ye; ısıl yük 500 kW.
Bu örnek, fiyat üzerinde üç önemli şeyi gösterir. Birincisi, sıcaklık programındaki küçük bir değişiklik (örneğin soğuk çıkışı 70 °C yerine 75 °C istemek) LMTD’yi düşürür ve yüzeyi hissedilir biçimde büyütür. İkincisi, U değerini iyimser seçen bir teklif küçük ve ucuz görünür ama sahada kapasite vermez. Üçüncüsü, geçiş sayısı ve boru boyu, aynı yüzeyi farklı maliyetlerle üretir. Hesabın genel yöntemini LMTD ve ısı eşanjörü hesabı yazısında adım adım anlattık; yaklaşım sıcaklığının yüzeye etkisini de yaklaşım sıcaklığı başlığında ele aldık.
“Borulu mu daha ucuz, plakalı mı?” sorusunun cevabı işletme koşuluna bağlıdır. Plakalı tipte ısı transfer katsayısı borulu tipin kabaca 3–5 katına çıkabildiği için aynı yük daha küçük yüzeyle karşılanır; bu da düşük basınç ve sıcaklıkta plakalı tipi satın almada avantajlı yapar. Buna karşılık yüksek basınç, yüksek sıcaklık, buhar, termal yağ ve askıda katı içeren akışkanlarda borulu tip hem teknik hem de toplam maliyet açısından öne geçer. Aşağıdaki tablo göreli bir karşılaştırmadır.
| Kriter | Borulu (shell and tube) | Contalı plakalı |
|---|---|---|
| Aynı yük için satın alma maliyeti (su-su, düşük basınç) | Daha yüksek | Daha düşük |
| Yüksek basınç ve sıcaklıkta maliyet | Avantajlı; conta sınırı yok | Conta ve çerçeve sınırı nedeniyle dezavantajlı veya uygun değil |
| Gereken montaj alanı | Büyük; demet çekme boşluğu gerekir | Kompakt |
| Kirli ve partiküllü akışkan | Uygun; tıkanma riski düşük | Dar kanallarda tıkanma riski |
| Periyodik yedek parça gideri | Düşük; birkaç flanş contası | Plaka sayısı kadar conta seti |
| Kapasite artırma | Zor; yeni cihaz veya ek ünite | Kolay; plaka eklenerek |
| Pompa enerjisi (basınç kaybı) | Tasarıma göre düşük-orta | Tasarıma göre orta |
| Kullanım ömrü | Uzun; demet yenilenebilir | Uzun; conta ve plaka yenilenebilir |
Düşük basınçlı su-su devrelerinde çoğu zaman contalı plakalı eşanjör daha ekonomik çözümdür; bu tipin maliyet kalemlerini plakalı eşanjör fiyatları yazısında topladık. Seçim kriterlerinin tamamı için plakalı mı borulu mu karşılaştırmasına bakabilirsiniz. Tüm eşanjör modelleri arasında doğru tipi belirlemek, fiyat pazarlığından çok daha fazla tasarruf sağlar.
Borulu eşanjörün ömür maliyetinde bakım kalemi plakalı tipe göre genellikle daha düşüktür, ama sıfır değildir. Boru içi, kanal kapağı açılarak fırça veya yüksek basınçlı su ile temizlenir; gövde tarafı ise sabit aynalı tipte kimyasal sirkülasyonla, yüzer kafa ve U borulu tipte demet çekilerek temizlenir. Yedek parça gideri çoğunlukla kanal kapağı ve flanş contalarıyla sınırlıdır. Maliyeti büyüten durum, delinen boruların tespit edilip tapalanmasıdır: az sayıda boru tapalanabilir, ancak tapalanan boru oranı yaklaşık %10’u aştığında kapasite kaybı belirginleşir ve demet yenileme gündeme gelir.
Borulu eşanjör çoğunlukla stoktan değil, projeye özel imal edilir. Standart boru çapı, standart gövde borusu ve karbon çelik malzemeyle tasarlanan bir cihaz, malzeme tedarikinin kısa olması sayesinde daha hızlı teslim edilir. Özel gövde çapı, titanyum veya CuNi boru, yüksek basınç sınıfı flanş gibi kalemler hem malzeme tedarik süresini hem de işçiliği uzatır.
İmalat sürecinin maliyete giren başlıca adımları şunlardır:
Projeye özel boyut, malzeme ve bağlantı istendiğinde özel imalat hizmetimiz kapsamında tasarımdan teste kadar süreci Sancaktepe tesisimizde yürütüyoruz. Rafineri dışındaki kimya, gıda ve genel sanayi proseslerindeki tipik uygulamalar için endüstriyel proses sayfamıza bakabilirsiniz.
Doğru ve kıyaslanabilir teklif, eksiksiz veriyle gelir. Aşağıdaki liste hem hesap süresini kısaltır hem de farklı tedarikçilerden gelen tekliflerin aynı varsayıma dayanmasını sağlar:
Bu veri setiyle bize ulaştığınızda ısıl ve mekanik tasarımı yapıp alternatif konfigürasyonlarla (örneğin karbon çelik gövde + paslanmaz boru ile tamamen paslanmaz yapı) karşılaştırmalı teklif hazırlayabiliriz.
En büyük etkenler ısı transfer yüzeyi ve malzemedir. Yüzey, boru sayısını ve gövde çapını belirlediği için maliyetin gövdesini oluşturur; malzeme ise karbon çelikten paslanmaza, CuNi’ye veya titanyuma geçildiğinde maliyeti basamaklı olarak yükseltir. Tasarım basıncı ve TEMA tipi bunların üzerine eklenen ikinci sıradaki kalemlerdir.
Düşük basınçlı su-su uygulamalarında aynı yük için borulu eşanjör genellikle daha pahalıdır. Bunun nedeni borulu tipte ısı transfer katsayısının düşük olması ve daha fazla yüzey gerektirmesidir. Yüksek basınç, yüksek sıcaklık, buhar ve kirli akışkanlarda ise borulu tip hem teknik olarak daha uygun hem de toplam maliyette daha avantajlı olabilir.
Evet, sabit aynalı tip en ekonomik, yüzer kafa tipi en maliyetli olanıdır. U borulu tip bu ikisinin arasında yer alır ve ısıl genleşmeyi ek parça gerektirmeden karşıladığı için buhar-su uygulamalarında sık tercih edilir. Seçimi fiyat değil, sıcaklık farkı ve hangi tarafın mekanik temizlenmesi gerektiği belirlemelidir.
Teslim süresi büyük ölçüde malzemenin tedarik süresine ve belgelendirme kapsamına bağlıdır. Standart çaplı karbon çelik veya paslanmaz boru ile tasarlanan cihazlar daha hızlı imal edilir. Titanyum ve CuNi boru, özel gövde çapı, yüksek basınç sınıfı flanş ve bağımsız muayene gibi talepler süreyi uzatır.
Gövde sağlamsa ve delinmiş boru sayısı azsa onarım genellikle daha ekonomiktir. Az sayıda boru tapalanarak cihaz çalışmaya devam edebilir; sökülebilir demetli tiplerde yalnızca boru demeti yenilenebilir. Tapalanan boru oranı yükselmiş, gövde korozyona uğramış veya proses kapasitesi değişmişse yeni tasarım değerlendirilmelidir.
İki tarafın akışkan cinsi, debi veya ısıl yük, dört giriş-çıkış sıcaklığı, tasarım basıncı ve izin verilen basınç kaybı asgari veri setidir. Akışkanın klorür içeriği ve kirlilik durumu malzeme ile TEMA tipi seçimini doğrudan etkilediği için mümkünse eklenmelidir. Montaj yönü ve bağlantı standardı da teklifin doğruluğunu artırır.
Yazıda anlatılan çözümlerin ürün ve hizmet sayfaları.
Aynı konuyu başka açılardan ele alan yazılar.
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Borulu eşanjör çeşitleri: TEMA kodları, sabit aynalı, U borulu, yüzer kafalı, çift borulu ve serpantin tiplerini genleşme ve…
Lehimli eşanjör temizliği: kireç ve tıkanma belirtileri, bakır lehime uygun kimyasal seçimi, adım adım CIP ve ters yıkama.…