Plakalı Eşanjör Servisi: Kapsam, Süreç ve Hazırlık Rehberi
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Borulu eşanjör çeşitleri, ısıyı boru duvarı üzerinden aktaran cihazların gövde, boru demeti ve kafa yapısına göre ayrılmış tipleridir. Başlıcaları sabit aynalı, U borulu ve yüzer kafalı gövde-borulu tipler ile çift borulu, kanatlı borulu ve serpantinli modellerdir. Doğru borulu eşanjör tipi; ısıl genleşme, basınç, sıcaklık ve temizlik ihtiyacına göre seçilir.
Gövde-borulu (shell and tube) cihazlar dünyada büyük ölçüde TEMA (Tubular Exchanger Manufacturers Association) standardına göre tanımlanır. Temel çalışma prensibini ve parçalarını merak ediyorsanız önce borulu eşanjör nedir yazımıza göz atabilirsiniz. TEMA, her cihazı üç harfle özetler ve shell and tube tipleri bu üç harfle birbirinden ayrılır:
Bu mantıkla BEM, bonnet kapaklı, tek geçişli gövdeli, sabit aynalı bir eşanjörü; BEU, bonnet kapaklı, tek geçişli gövdeli U borulu bir cihazı; AES ise sökülebilir kapaklı kanalı, tek geçişli gövdesi ve split ring yüzer kafası olan bir cihazı anlatır. Bu üç harf, cihazın nasıl genleşeceğini ve hangi tarafının mekanik temizlenebileceğini tek bakışta söyler.
TEMA ayrıca mekanik tasarım sınıflarını da tanımlar: R sınıfı rafineri ve ağır proses, C sınıfı genel ticari uygulama, B sınıfı kimya prosesi içindir. Avrupa’da PED 2014/68/AB ile EN 13445 veya ASME Sec. VIII Div. 1 esas alınır.
Sabit aynalı tipte boru demetinin iki ucu da gövdeye kaynaklı boru aynalarına bağlanır. Borular aynaya mandrinlenir (expanded), kaynaklanır ya da hem kaynak hem mandrinleme uygulanır. Yapı basit, parça sayısı az ve aynı gövde çapına en fazla boru sığdırılabilen tiptir; bu nedenle gövde-borulu tipler içinde birim yüzey maliyeti en düşük olanıdır.
Isıl genleşme davranışı: En kritik nokta budur. Gövde ve borular farklı sıcaklıkta çalıştığında farklı miktarda uzar, ancak iki uç sabit olduğu için bu fark boru aynalarına ve boru-ayna bağlantılarına yük olarak biner. Karbon çelikte uzama katsayısı yaklaşık 12 × 10⁻⁶ 1/°C’dir; 4 m boyundaki bir demette gövde ile boru duvarı arasında 60 °C fark, kabaca 2,9 mm’lik bir uzama farkı demektir. Pratikte gövde ve boru ortalama metal sıcaklıkları arasındaki fark 30–50 °C’yi aşıyorsa ya da işletmede sık ısıl şok varsa gövdeye genleşme körüğü (expansion joint) eklenir.
Temizlenebilirlik: Boru içi, kanal kapağı ya da bonnet sökülerek çubuk, fırça veya yüksek basınçlı su jetiyle mekanik temizlenir. Gövde tarafı ise açılamaz; yalnızca kimyasal sirkülasyonla temizlenebilir. Bu yüzden kirli akışkan boru içine, temiz akışkan (buhar, arıtılmış soğutma suyu, temiz yağ) gövdeye verilir.
Tipik kullanım: Kondens soğutucuları, temiz akışkanlı yağ soğutucuları, gemi motor ceket suyu soğutucuları, sıcaklık farkının sınırlı olduğu proses ısıtıcıları ve kompresör ara soğutucuları.
U borulu eşanjörde borular firkete gibi bükülür ve iki ucu da tek bir boru aynasına bağlanır. Demetin arka ucu serbesttir; her boru gövdeden bağımsız olarak uzayıp kısalabilir. Bu tasarım, ısıl genleşme sorununu körüğe ya da yüzer kafaya gerek kalmadan çözer ve U borulu eşanjörü gövde-borulu tipler içinde en ekonomik “genleşmeye dayanıklı” çözüm yapar.
Isıl genleşme davranışı: Gövde ile boru arasındaki sıcaklık farkı yüksek olsa da gerilme oluşmaz; buhar-su ve yüksek sıcaklıklı kızgın su uygulamalarında bu yüzden sık tercih edilir. Tek boru aynası olduğundan boru tarafında yüksek basınç (100 bar ve üzeri) için de uygundur; sızdırmazlık yüzeyi azdır.
Temizlenebilirlik: Demet gövdeden çekilebildiği için gövde tarafı dışarıda mekanik olarak yıkanabilir. Boru içi ise düz kısımlarda temizlenebilir, ancak U dirseklerinde çubukla mekanik temizlik zordur; esnek fırça, su jeti veya kimyasal yöntem gerekir. Dış sıradaki borular dışında tek tek boru değişimi de pratik değildir; arızalı boru genellikle tapalanır.
Tipik kullanım: Buhar-su ısıtıcıları, boyler ve depo içi ısıtıcı demetler, yüksek basınçlı besi suyu ısıtıcıları, temiz akışkanlı proses ısıtıcıları. Boru tarafında her zaman çift sayıda geçiş (en az 2) vardır.
Yüzer kafalı tipte bir boru aynası gövdeye sabittir, diğeri gövde içinde serbestçe kayabilen “yüzer” bir kafaya bağlıdır. Hem ısıl genleşme serbestçe karşılanır hem de düz borular sayesinde iki taraf da mekanik olarak temizlenebilir. Bedeli daha fazla parça, conta yüzeyi ve ilk yatırımdır.
Yüzer kafa kapağı, iki parçalı bir ayırma halkasıyla boru aynasına bağlanır. Demeti çekmek için önce gövde kapağı, sonra ayırma halkası ve yüzer kafa kapağı sökülür. Demet ile gövde arasındaki boşluk küçük tutulabildiği için aynı gövde çapında T tipine göre daha fazla boru sığar ve gövde tarafı by-pass akışı daha azdır. Rafinerilerde en yaygın görülen yüzer kafa tipidir.
Yüzer kafa, gövde içinden bütün halinde geçebilecek şekilde tasarlanır; demet, kafa sökülmeden doğrudan çekilir. Bakım daha hızlıdır, ancak kafanın flanşı nedeniyle gövde ile demet arasında büyük bir halka boşluk kalır. Bu boşluktan kaçan akışı azaltmak için sızdırmazlık şeritleri (sealing strips) kullanılır; yine de aynı gövdede daha az boru bulunur. Kirlenmenin yoğun olduğu ve demetin sık çekildiği servislerde tercih edilir.
Yüzer kafanın sızdırmazlığı dışarıdaki bir salmastra veya fener halkası ile sağlanır. Basit ve ekonomiktir, ancak kaçak ihtimali nedeniyle yalnızca düşük basınç ve tehlikesiz akışkanlarda (tipik olarak 20 bar altı, su ve benzeri) kullanılır.
Bir iç boru, daha büyük çaplı bir dış borunun içine eş eksenli yerleştirilir; bir akışkan iç borudan, diğeri halka kesitten akar. Modüller U biçiminde “hairpin” olarak birleştirilir. Saf karşı akış sağladığı için sıcaklıkların kesiştiği (soğuk çıkışın sıcak çıkışı geçtiği) görevleri tek cihazda yapabilir; yaklaşım sıcaklığı 3–5 °C’ye iner. Isıl genleşme, U dönüşü sayesinde serbesttir. Modül eklenerek kapasite artırılabilir. İç boru mekanik temizlenebilir; çok borulu hairpin versiyonlarında demet çekilebilir. Küçük ısı yükleri, viskoz ve çamurlu sıvılar, yüksek basınçlı küçük debili hatlar için uygundur.
Hava tarafının ısı transfer katsayısı düşük olduğu için boruların dışına alüminyum veya çelik kanatlar eklenir; yüzey 10–20 katına çıkar. Kanat tipleri L-ayaklı sarmal, gömme (G-fin) ve ekstrüzyon kanat olarak ayrılır; yüksek sıcaklık ve korozif ortamda gömme veya ekstrüzyon kanat seçilir. Fan düzeni itmeli (forced draft) veya emmeli (induced draft) olabilir. Başlık kutuları tapalı (plug type) ya da sökülebilir kapaklı (cover plate) yapılır; tapalı başlık yüksek basınca daha uygundur, kapaklı başlık boru içi temizliğini kolaylaştırır. Akışkan dış hava sıcaklığının altına soğutulamaz; yaz tasarımına göre 8–15 °C yaklaşım kabul edilir.
Spiral veya helisel bükülmüş bir boru, depo, boyler ya da proses tankının içine yerleştirilir. Tank içindeki akışkan çoğunlukla doğal taşınımla ısındığı için ısı transfer katsayısı gövde-borulu tiplere göre belirgin şekilde düşüktür; buna karşın yapı basittir ve ayrı bir pompa devresi gerektirmeyebilir. Serpantin serbest uçlu olduğundan genleşme sorunu yoktur. Flanşlı ve sökülebilir serpantinlerde dış yüzey kolayca temizlenir; kaynaklı serpantinlerde yalnızca kimyasal temizlik yapılır. Sıcak su depoları, akaryakıt tankları ve kimyasal banyolar tipik kullanım alanlarıdır.
Geçiş sayısı, boru tarafı akışkanın gövde boyunca kaç kez gidip geldiğini gösterir. Tek geçişte saf karşı akış mümkündür, ancak düşük debide boru içi hız yetersiz kalır. 2 ve 4 geçişte hız ve dolayısıyla ısı transfer katsayısı artar; bedeli, geçiş sayısıyla hızla yükselen basınç kaybıdır. Su için boru içi hız genellikle 1–2,5 m/s aralığında tutulur; 1 m/s altı kirlenmeyi hızlandırır, bakır alaşımlarında 2–2,5 m/s üstü erozyon riski taşır. Çok geçişli düzende akış kısmen paralel hale geldiği için LMTD bir F düzeltme faktörüyle çarpılır; F değeri 0,75–0,80’in altına düşüyorsa seri bağlı ikinci bir gövde ya da F tipi gövde gerekir. Yüzey hesabının adımlarını LMTD hesabı yazımızda bulabilirsiniz.
Borular aynada üçgen (30°), döndürülmüş üçgen (60°), kare (90°) veya döndürülmüş kare (45°) düzende dizilir. Boru adımı genellikle boru dış çapının 1,25 katıdır; 19,05 mm (3/4″) boruda 23,8 mm, 25,4 mm (1″) boruda 31,75 mm. Üçgen düzen aynı gövdeye yaklaşık yüzde 10–15 daha fazla boru sığdırır, ancak borular arasında temizlik aparatının geçeceği düz koridor bırakmaz; bu yüzden gövde tarafının kimyasal olarak temizlendiği sabit aynalı tiplerde kullanılır. Kare düzende TEMA’nın öngördüğü en az 6,35 mm’lik temizlik koridoru oluşur; demeti çekilebilen U borulu ve yüzer kafalı tiplerde, kirli gövde tarafı akışkanıyla birlikte tercih edilir.
Tablodaki değerler tipik eğilimleri gösterir; kesin sınırları her projede tasarım basıncı, sıcaklık, malzeme ve uygulanan standart belirler. Borulu tiplerin plakalı tiplerle kıyasına ise tüm eşanjör tiplerinin karşılaştırması yazımızda yer verdik.
| Tip | TEMA örneği | Isıl genleşme | Boru içi temizlik | Gövde tarafı temizlik | Göreli ilk yatırım | Tipik kullanım |
|---|---|---|---|---|---|---|
| Sabit aynalı | BEM, AEL, NEN | Sınırlı; büyük farkta körük gerekir | Mekanik (kapak sökülür) | Yalnızca kimyasal | Düşük | Kondens, temiz yağ, gemi ceket suyu |
| U borulu | BEU, AEU | Serbest | Düz kısım mekanik, dirsekte zor | Mekanik (demet çekilir) | Düşük–orta | Buhar-su, boyler, yüksek basınç |
| Yüzer kafa, split ring | AES | Serbest | Mekanik | Mekanik (demet çekilir) | Yüksek | Rafineri, petrokimya, kirli proses |
| Yüzer kafa, pull-through | AET | Serbest | Mekanik | Mekanik, hızlı demet çekme | Yüksek | Sık bakım gereken kirli servis |
| Dıştan salmastralı | AEP, AEW | Serbest | Mekanik | Mekanik | Orta | Düşük basınç, tehlikesiz akışkan |
| Çift borulu (hairpin) | Modüler | Serbest (U dönüşü) | Mekanik | Çok borulu tipte demet çekilir | Birim yüzeyde yüksek | Küçük debi, viskoz sıvı, sıcaklık kesişmesi |
| Kanatlı / hava soğutmalı | API 661 tipi | Başlık tasarımına bağlı | Tapa veya kapaktan mekanik | Kanat dışı yıkama | Orta–yüksek | Su kısıtlı saha, kuru soğutucu |
| Serpantinli (tank içi) | Standart dışı | Serbest | Genellikle kimyasal | Sökülebilirse kolay | Düşük | Depo, akaryakıt tankı, kimyasal banyo |
Buhar-su ısıtma: Buhar gövde tarafında yoğuşurken su borulardan geçer. Buhar ile su arasındaki sıcaklık farkı yüksek olduğu için genleşme serbest olan BEU tipi en yaygın çözümdür; kondensin 10–20 °C aşırı soğutulması isteniyorsa gövde altına bir alt soğutma bölgesi tasarlanır. Örnek: 20 m³/h suyu 60 °C’den 80 °C’ye ısıtmak için Q = 20 × 20 × 1,163 = 465 kW gerekir; 3 bar(g) doymuş buharda (yaklaşık 144 °C, gizli ısı yaklaşık 2.133 kJ/kg) bu, saatte yaklaşık 785 kg buhar demektir. Kontrol vanası ve kapan seçimiyle birlikte ayrıntıları buhar-su eşanjörü yazımızda anlattık.
Kondens ve blöf ısı geri kazanımı: Kondens soğutucularında sıcaklık farkı görece sınırlı ve akışkan temiz olduğundan BEM tipi sabit aynalı yapı ekonomiktir. Kazan blöfü gibi kireç ve tuz yüklü akışkan boru içine verilir ki kapak açılarak temizlenebilsin; küçük debilerde çift borulu tip de iyi çalışır. Konuyla ilgili kondens hattı tasarımı ve blöf ısı geri kazanımı yazılarımız yol gösterir.
Yağ soğutma: Hidrolik, türbin ve dişli kutusu yağlarında viskoz akışkan gövde tarafına, şaşırtma levhaları arasına verilir; türbülans burada daha kolay oluşur. Soğutma suyu borulardan geçer. Temiz yağ ve kapalı devre suyunda sabit aynalı, kirli kule suyunda demeti çekilebilen U borulu tip seçilir. Deniz suyuyla soğutmada boru malzemesi CuNi 90/10 veya titanyum olmalıdır.
Proses ve petrokimya: Hidrokarbon, yüksek sıcaklık ve kirlenme eğilimli akışkanlarda TEMA R sınıfında AES veya AET yüzer kafalı tip standarttır. Buhar üreten servislerde K gövdeli kettle, vakum yoğuşmasında J gövde değerlendirilir. Petrokimya sektörü uygulamalarında malzeme olarak karbon çelik, AISI 316L, duplex 2205 ve gerektiğinde Hastelloy tercih edilir.
Gemi ve denizcilik: Ana makine ceket suyu, yağlama yağı ve şarj havası soğutucularında deniz suyu boru içine verilir; kanal kapağı açılarak midye ve tortu temizlenir. Çinko veya demir kurban anotları, CuNi 90/10 ya da titanyum borular yaygındır. Gemi inşa sektörü projelerinde sabit aynalı ve U borulu tiplerin yanı sıra titanyum plakalı contalı plakalı eşanjör de sık değerlendirilir.
Genel kural şudur: basınç 25–30 bar’ı, sıcaklık 180–200 °C’yi aşıyorsa ya da buhar yoğuşması ve iri partikül söz konusuysa borulu tip öne çıkar; bu sınırların altında plakalı tipler daha küçük hacimde daha düşük yaklaşım sıcaklığı sunar.
Doğru tipi ve boyutu belirlemek için aşağıdaki bilgilerin iki akışkan için ayrı ayrı netleşmesi gerekir:
Vefa Heat olarak bu verilerle ısıl ve mekanik hesabı yapıyor, projeye özel borulu ısı eşanjörü imalatını sabit aynalı, U borulu ve çift borulu tiplerde gerçekleştiriyoruz. Standart ölçülere uymayan gövde, nozul veya malzeme ihtiyaçları için özel imalat hizmetimizden yararlanabilirsiniz. Tedarik ettiğimiz diğer eşanjör modelleri arasında plakalı ve lehimli tipler de bulunur. Fiyat; kapasite, gövde ve boru malzemesi, tasarım basıncı ve belgelendirme kapsamına göre değiştiğinden, sıcaklık programınızı ve debinizi iletişim sayfamızdan paylaşmanız en hızlı yoldur.
Borulu eşanjör çeşitleri başlıca sabit aynalı, U borulu ve yüzer kafalı gövde-borulu tipler ile çift borulu, kanatlı borulu ve serpantinli modellerdir. Gövde-borulu tipler TEMA standardında ön kafa, gövde ve arka kafayı gösteren üç harfle (örneğin BEM, BEU, AES) tanımlanır. Seçim ısıl genleşme, basınç ve temizlik ihtiyacına göre yapılır.
U borulu eşanjörün en büyük avantajı, borular tek aynaya bağlı olduğu için ısıl genleşmeyi körük veya yüzer kafa olmadan serbestçe karşılamasıdır. Demet çekilebildiğinden gövde tarafı mekanik temizlenebilir ve yüksek boru tarafı basıncına uygundur. Dezavantajı, U dirseklerinde boru içinin mekanik olarak temizlenmesinin zor olmasıdır.
Gövde ile boruların ortalama metal sıcaklıkları arasındaki fark yaklaşık 30–50 °C’yi aştığında veya sık ısıl şok olduğunda genleşme körüğü gerekir. Kesin karar, TEMA veya EN 13445’e göre boru aynası ve boru-ayna bağlantısı gerilme hesabıyla verilir. Körük eklemek yerine U borulu ya da yüzer kafalı tipe geçmek de bir seçenektir.
Bu kodlar sırasıyla ön kafa, gövde tipi ve arka kafa tipini gösterir. BEM bonnet kapaklı, tek geçişli gövdeli ve sabit aynalı; AES sökülebilir kapaklı kanallı, tek geçişli gövdeli ve split ring yüzer kafalı; BEU ise bonnet kapaklı, tek geçişli gövdeli ve U borulu bir eşanjörü ifade eder.
Kirli, korozif veya yüksek basınçlı akışkan genellikle boru içine verilir. Boru içi kapak açılarak mekanik temizlenebilir ve pahalı alaşım yalnızca borularda kullanılarak maliyet düşer. Viskoz yağ ve yoğuşan buhar ise ısı transferi açısından gövde tarafında daha iyi çalışır.
Üçgen düzen aynı gövdeye yaklaşık yüzde 10–15 daha fazla boru sığdırır, kare düzen ise borular arasında mekanik temizlik koridoru bırakır. Bu nedenle gövde tarafı temiz olan sabit aynalı tiplerde üçgen, demeti çekilen ve gövde tarafı kirlenen U borulu veya yüzer kafalı tiplerde kare düzen tercih edilir.
Yazıda anlatılan çözümlerin ürün ve hizmet sayfaları.
Aynı konuyu başka açılardan ele alan yazılar.
Plakalı eşanjör servisi: yerinde ölçüm, sökme, plaka temizliği, conta değişimi ve sızdırmazlık testi adımları. Hazırlığı öğrenin, servis talep…
Lehimli eşanjör temizliği: kireç ve tıkanma belirtileri, bakır lehime uygun kimyasal seçimi, adım adım CIP ve ters yıkama.…
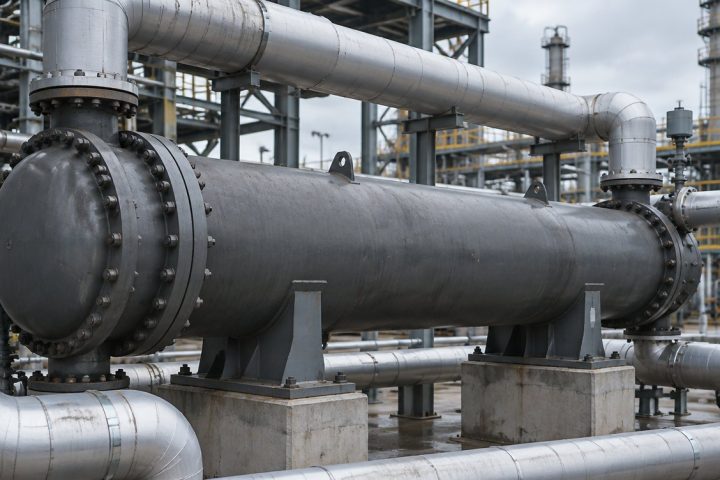
Borulu eşanjör fiyatları; yüzey alanı, gövde çapı, malzeme, basınç sınıfı ve TEMA tipine göre değişir. Maliyet etkenlerini ve…